航空航天CNC加工常用材料
2026/10/15 9:06:24 点击:
文章来源:深圳一鑫精密CNC加工厂
航空航天CNC加工常用材料包括铝合金、钛合金、不锈钢、镍基高温合金,以及PEEK等工程聚合物。不同材料承担不同功能:铝合金适用于轻量化结构,钛合金兼顾强度和耐腐蚀性,钢材提供强度与耐磨性,镍基合金则用于要求较高的热环境。
对于工程师和采购团队而言,选择航空加工材料,需要让具体牌号、材料状态、产品形态及文件资料与零件已获批准的要求相匹配。仅凭材料名称,无法判断其是否适合用于飞行零件。
1. 为什么航空材料选型应从零件功能出发?
轻量化航空电子设备外壳与发动机机匣面临不同的工作条件。在比较合金之前,应先明确载荷、温度范围、环境、使用寿命及失效后果。
强度表示材料抵抗屈服或破坏的能力;刚度表示抵抗弹性变形的能力,其材料层面的指标是弹性模量;疲劳性能涉及反复载荷作用下的表现;抗蠕变性能则涉及持续载荷下随时间发生的变形,尤其是在高温环境中。
这些性能不能互相替代。如果设计主要受挠度限制,即使换用更高强度的合金,仍可能需要相近的壁厚。同样,室温强度较高的材料,长期处于高温环境时也可能表现不佳。
从零件供应商的角度看,合适的材料应满足已批准的设计,同时支持可控的加工、表面处理及检验流程。
2. 铝合金:轻量化零件与高效加工
铝合金广泛用于航空支架、壳体、连接件和结构件。不过,6061、2024和7075应作为不同材料分别评估,材料牌号必须与状态代号一起明确。
6061-T6/T651
当强度满足设计要求时,6061可作为壳体和支架的实用候选材料。Kaiser参考数据中给出的典型抗拉强度为310 MPa、屈服强度为276 MPa、密度为2.70 g/cm³。
其耐腐蚀性、阳极氧化表现及可焊性具有应用价值。对于深腔零件,加工顺序、装夹方式和原材料状态仍会影响变形。T651表示材料经过拉伸消除应力,但并不保证大量切削后的零件完全不变形。
2024-T351
在所引用的状态下,2024的强度高于6061。Kaiser给出的T4/T351典型抗拉强度为469 MPa、屈服强度为324 MPa、密度为2.77 g/cm³。
其耐腐蚀性需要特别关注。保护性表面处理和连接结构应遵循图纸要求,尤其是在配合面之间可能滞留水分的位置。良好的切削加工性,并不意味着可以忽略毛刺、晶粒方向或表面损伤控制。
7075及其他高强度铝合金
7075也是成熟的航空铝合金,供应商提供包括T7351在内的不同状态。图纸应明确所需状态,而不应只笼统注明“航空铝”。
材料状态、厚度、载荷方向、腐蚀环境及断裂性能要求都会影响选型。材料替代必须经过工程批准。
3. 钛合金:强度、耐腐蚀性与热管理挑战
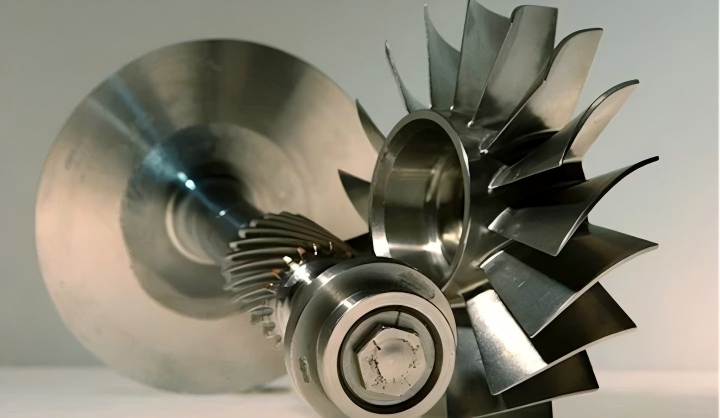
Ti-6Al-4V通常标识为Grade 5,是用于机体结构、紧固件及发动机相关零件的重要钛合金。
TIMET参考材料数据显示,其在22°C时的密度为4.42 g/cm³,在20°C时的弹性模量为107–122 GPa、热导率为6.6 W/(m·K)。弹性模量的范围反映了晶体织构和热处理的影响。
钛合金热导率相对较低,因此切削区的热管理十分重要。稳定的切削啮合、合适的刀具、有效的冷却液输送及刀具磨损控制,有助于降低加工风险。切削速度和进给量应根据实际刀具、工序和材料状态确定,而不能直接照搬通用参数表。
此外,同体积钛合金比铝合金更重。实现减重,需要通过获批准的结构重新设计,有效利用其材料性能。Grade 5、Grade 23 ELI及其他钛合金变体不能直接视为可互换材料。
4. 不锈钢:强度与耐腐蚀性能
当强度、耐久性或耐腐蚀性能的重要性超过重量增加带来的不利影响时,不锈钢具有应用价值。
17-4 PH也称UNS S17400,是沉淀硬化不锈钢。热处理会显著改变其性能。ATI给出的典型室温屈服强度为:H900状态1,240 MPa,H1150状态860 MPa;对应的典型抗拉强度分别为1,340 MPa和1,000 MPa。
最高强度状态不一定是最佳选择,还应考虑韧性、环境条件及应力腐蚀要求。
对于CNC加工,供应商必须明确原材料是以A状态还是时效状态交付、何时进行热处理,以及哪些特征需要在热处理后精加工。精密孔和配合面可能需要预留尺寸变化余量。最终验收应针对规定的材料状态,而不能只核对化学成分。
5. 镍基高温合金:严苛的发动机工作环境
当高温强度、抗蠕变性或耐腐蚀性成为关键要求时,可以考虑镍基高温合金。
INCONEL 718,即UNS N07718,是可通过时效硬化的镍铬合金。Special Metals介绍的应用包括火箭零件、发动机环件、机匣、紧固件及仪表零件。其技术资料列出的广泛使用温度范围为**−423°F至1300°F,约−253°C至704°C**。这是供应商提供的描述性信息,并不代表每个零件都允许在整个温度范围内使用。[6]
热量集中、加工硬化和刀具磨损会增加加工难度。制造路线必须协调机械加工、固溶处理及时效处理。关键表面可能需要按零件规范进行额外验证。
镍基合金的熔点不等于安全工作温度。零件寿命取决于应力、暴露时间、氧化、疲劳及已批准的材料状态。
6. PEEK与复合材料:不同的制造要求
PEEK,即聚醚醚酮,可考虑用于特定绝缘件、轴承件、隔套及其他非金属零件。
Victrex给出的未填充450G PEEK标称性能为:密度1.30 g/cm³,23°C时的拉伸屈服应力98 MPa、拉伸模量4.0 GPa。这些聚合物数据表数值不能当作所有机加工PEEK型材的保证性能。原材料加工方式及供应商提供的证明文件同样重要。[8]
聚合物加工需要关注蠕变、热膨胀、装夹变形,以及检验时的温度。343°C的熔点不能直接用于确定连续工作温度或承载极限。
碳纤维复合材料还面临其他挑战。CNC修边和钻孔必须考虑铺层方向、分层、磨粒性刀具磨损及粉尘控制。其性能具有方向性,不能仅按金属材料的方式,用单一强度数值进行比较。验证与认可必须针对实际铺层结构及应用。
7. 材料初步筛选的参考性能表
表1:部分材料参考性能——不属于航空设计许用值
| 材料及状态 | 密度(g/cm³) | 屈服强度/应力(MPa) | 弹性/拉伸模量(GPa) | 数据依据 |
|---|---|---|---|---|
| 6061-T6/T651铝合金 | 2.70 | 276 | 68.3 | Kaiser薄板、卷材及厚板典型数据[1] |
| 2024-T4/T351铝合金 | 2.77 | 324 | 73.1 | Kaiser薄板、卷材及厚板典型数据[2] |
| Ti-6Al-4V钛合金 | 4.42 | 此处未比较 | 107–122 | TIMET物理性能数据,20–22°C[4] |
| 17-4 PH,H900 | 7.81 | 1,240 | 196 | ATI典型室温数据[5] |
| 17-4 PH,H1150 | 7.86 | 860 | 196 | ATI典型室温数据[5] |
| 未填充PEEK 450G | 1.30 | 98 | 4.0 | Victrex标称数据;拉伸试验温度23°C,ISO 527[8] |
此表用于初步比较。产品形态、厚度、方向、试验方法和材料状态存在差异。采购验收应依据适用规范及其版本;结构设计验证则需要采用获批准的设计数据。
示例:相同体积下的重量对比
相同净体积下,质量等于密度乘以体积:
质量(g)=密度(g/cm³)×体积(cm³)
表2:假设净体积为100 cm³时的计算质量
| 参考材料 | 计算质量 |
|---|---|
| 6061铝合金 | 270 g |
| 2024铝合金 | 277 g |
| Ti-6Al-4V钛合金 | 442 g |
| 17-4 PH,H900 | 781 g |
| 未填充PEEK 450G | 130 g |
以上是根据密度计算的示例,并非经过试验验证的可互换设计,也不是一鑫精密的生产实测结果。例如,PEEK虽然质量较低,但不能因此忽略其明显更低的刚度。
8. 将材料选择与加工、检验相结合
表3:供应商评审的实用要点
| 材料类别 | 制造关注点 | 买方应确认的内容 |
|---|---|---|
| 铝合金 | 腔体变形、毛刺、涂层尺寸余量 | 材料状态、晶粒方向、表面处理要求 |
| 钛合金 | 刀具磨损、热量、薄壁特征挠曲 | 准确牌号、表面完整性、关键基准 |
| 不锈钢 | 热处理顺序、尺寸变化 | 最终状态、硬度、耐腐蚀要求 |
| 镍基高温合金 | 加工硬化、热损伤、时效顺序 | 材料状态及已批准的工艺路线 |
| 聚合物/复合材料 | 变形、原材料加工历史、方向性 | 已认可的牌号或铺层结构、环境要求 |
采购团队还应在下单前明确材料可追溯性、所需证明文件、检验记录及特殊工艺批准要求。三坐标测量机可以检验规定的几何特征,但不能据此确定疲劳寿命,也不能替代航空应用资格认可。
9. 一鑫精密如何支持材料导向的CNC项目?
深圳一鑫精密(Yixin Precision,YMP)公开介绍的业务包括钛、铝、不锈钢和塑料的CNC加工,以及五轴设备、车铣加工、表面处理、图纸与工艺优化建议和装配服务。
当零件同时涉及倾斜特征、加工配合面、表面处理要求及装配需求时,这些能力具有实际价值。对于适合的几何结构,五轴加工可减少重新定位;协调工艺评审,有助于在生产前识别难加工腔体、刀具难以接近的特征及表面处理余量问题。
对于航空项目询价,应在报价阶段确认具体合金的加工能力、可追溯性文件、检验范围及所需批准。具备一般CNC加工能力,并不等于已经获得特定飞行零件的制造批准。
常见问题
航空航天CNC加工最适合使用哪种材料?
不存在适合所有零件的最佳材料。应根据已批准的载荷、温度、疲劳、腐蚀、刚度、重量及制造要求选择。
钛合金一定比铝合金更轻吗?
不是。钛合金密度更高。实现更轻的钛合金设计,需要进行结构调整,并通过工程分析和验证。
普通材料数据表能用于批准航空零件吗?
不能。数据表用于材料初步筛选。零件批准还需要适用的材料规范、设计验证、制造控制及验收证据。
正在规划定制CNC零件?请向一鑫精密提供图纸、材料规范及状态、数量、关键公差、表面处理、可追溯性要求和检验计划,以开展针对具体项目的可制造性评审。
- 上一篇:没有啦
- 下一篇:
钛合金加工成本是多少
2026/9/18